机械荟萃山庄

 找回密码
 立即注册

QQ登录

只需一步,快速开始

搜索
热搜: 活动 交友 discuz
查看: 118|回复: 0

焊缝中间一条缝

[复制链接]

3万

主题

3万

帖子

23万

积分

超级版主

Rank: 8Rank: 8

积分
235650
发表于 前天 12:19 | 显示全部楼层 |阅读模式
问


答


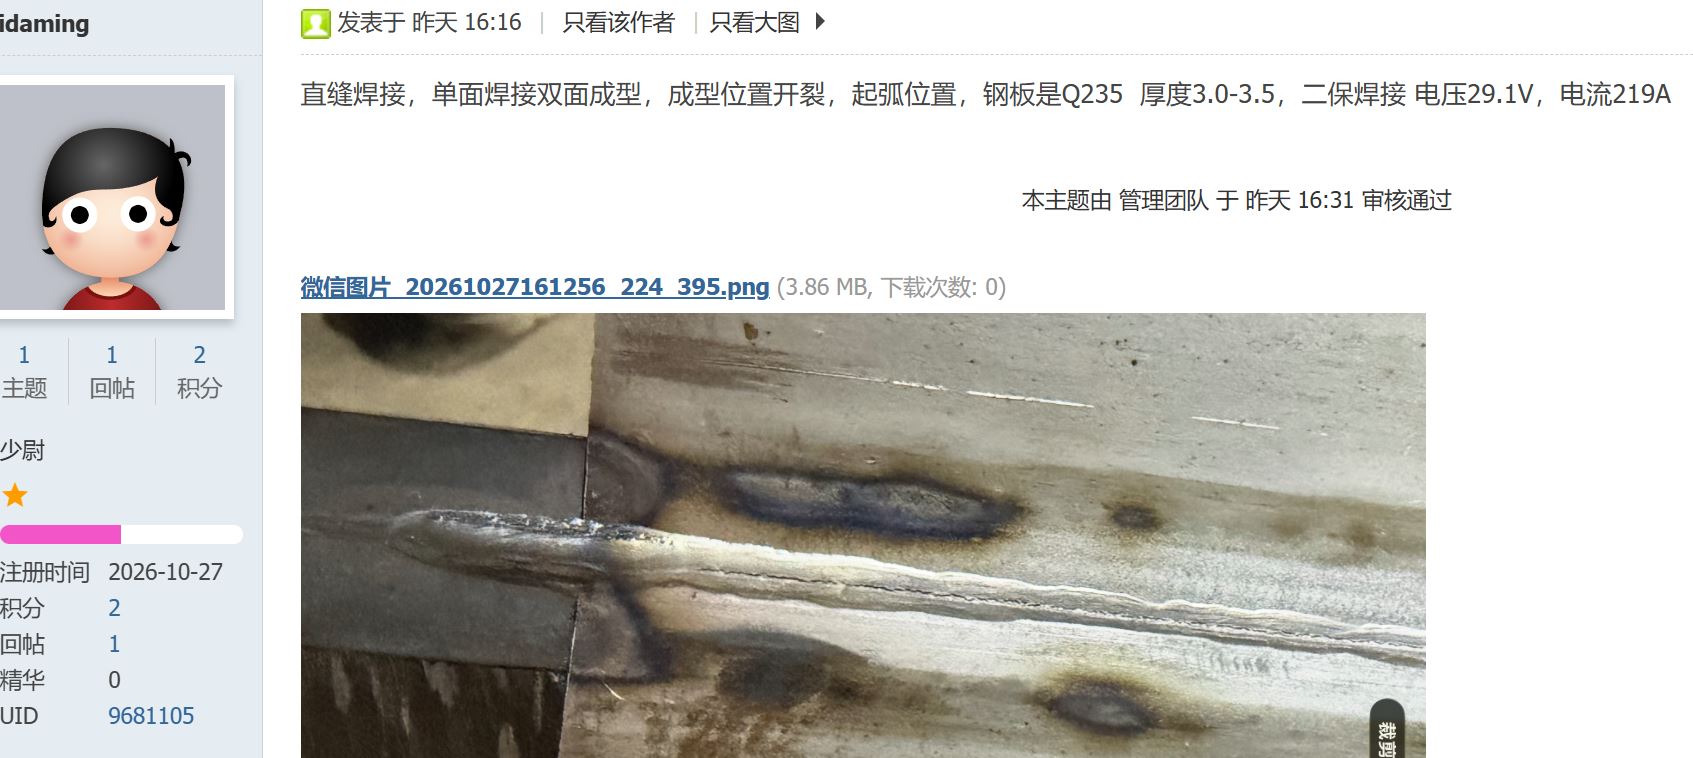
裂纹沿焊缝长度方向,即焊缝中心偏析带分布。
裂纹发生在焊缝熔化金属内部,而不是母材热影响区。
Q235 板厚 3.0~3.5mm,采用二保焊,若热输入偏大、熔深较深,容易形成明显的柱状晶对向生长。
起弧位置温度场不稳定,熔池由低温状态突然建立,焊缝成形和保护条件最差,容易成为裂纹起点。


单面焊接双面成型工艺的核心原理有三种:
在焊缝背面加一个陶瓷衬垫,用来托住熔融的金属。
背面不加任何衬垫,完全依靠电弧的穿透力和熔池的表面张力。操作者需要形成一个稳定的 “钥匙孔”(Keyhole),熔融金属在表面张力和电弧压力的作用下,在钥匙孔后方重新愈合凝固,从而形成背面焊道。
通过精确控制焊接电流、电压和速度,使热量刚好足以熔透板材,背面焊道由熔融金属自然渗透、凝固形成,无需形成明显的钥匙孔。

楼主没提他是用哪种成型方式,但是从图片上看,既没有明显的钥匙孔,那就有可能他是在焊缝后面加了一个陶瓷衬垫。
由于背面有衬垫散热,熔池的晶粒容易从两侧向中心。对向生长。这种对向生长会把杂质全都挤到焊缝正中心,形成一条脆弱的杂质带,当焊缝纵向收缩时,中心线就极易被撕裂。


219A、29.1V 对 3.0~3.5mm 板来说明显偏热,尤其在根部间隙较大、背面有衬垫或追求全熔透时,熔池容易过大。

熔池高温停留时间延长,晶粒粗大。
焊缝收缩量增大,凝固后期拉应力增大。
容易形成深而窄的焊缝,中心偏析加重。
起弧处热量突然集中,背面成形不稳定。
若焊接速度偏慢,还会造成焊缝堆高过大和组织粗化。


推荐优先采用ER50-6,即 ER70S-6 类焊丝,而不是用成分不明的普通焊丝。该类焊丝硅、锰含量较高,脱氧和脱硫能力较强,适合 Q235 这类普通碳钢的 CO₂气体保护焊。

锰可以与硫形成 MnS,减少 FeS 低熔点共晶的危害;
硅和锰共同脱氧,减少 FeO 及氧化物夹杂;
有利于改善熔池流动性和焊缝凝固质量;
可降低焊缝中心出现低熔点液态薄膜的风险。
但焊丝不是万能的,若使用 ER50-6 后仍然开裂,就要检查母材、气体、衬垫、装配和参数。


回复

使用道具 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

QQ|小黑屋|手机版|Archiver|机械荟萃山庄 ( 辽ICP备16011317号-1 )

GMT+8, 2026-10-30 21:39 , Processed in 0.085205 second(s), 20 queries , Gzip On.

Powered by Discuz! X3.4 Licensed

Copyright © 2001-2021, Tencent Cloud.

快速回复 返回顶部 返回列表