机械荟萃山庄

 找回密码
 立即注册

QQ登录

只需一步,快速开始

搜索
热搜: 活动 交友 discuz
查看: 95|回复: 0

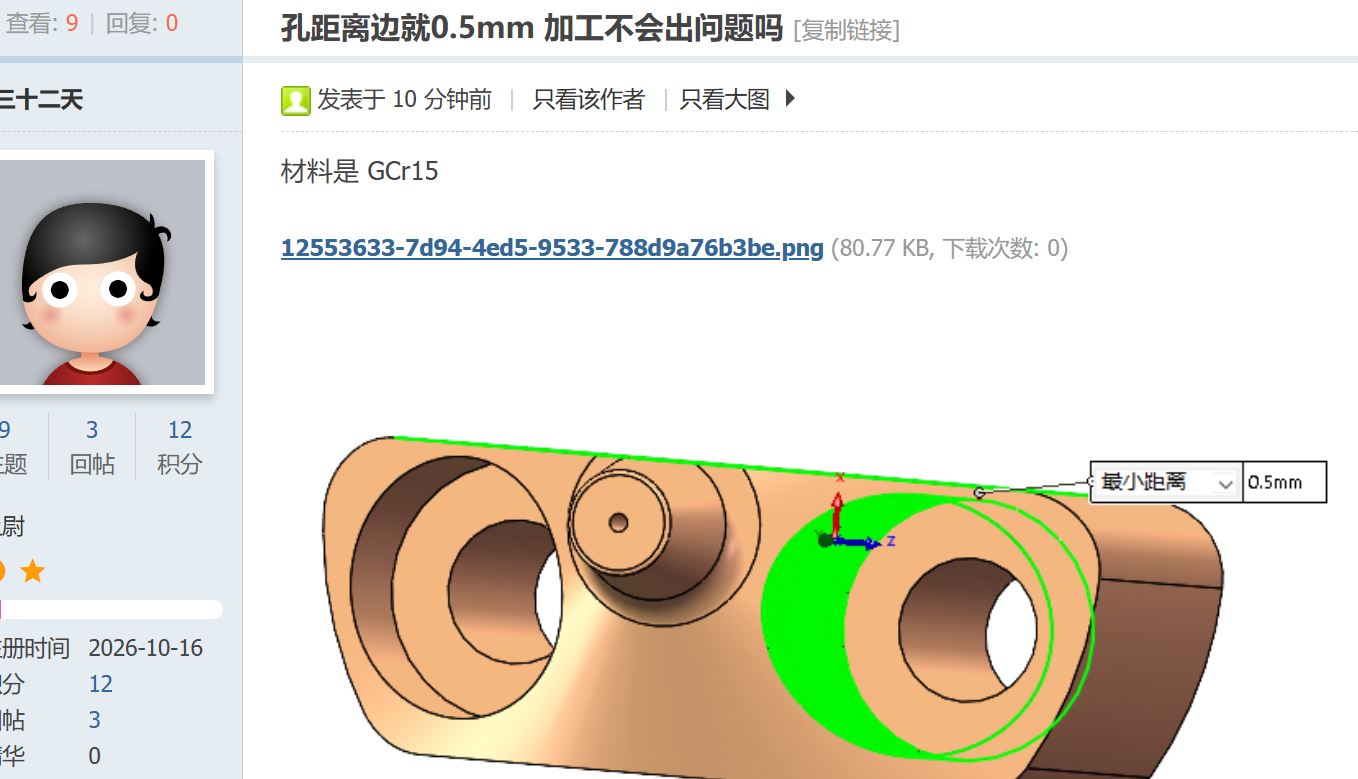
孔边距离零件边才0.5mm

[复制链接]

3万

主题

3万

帖子

23万

积分

超级版主

Rank: 8Rank: 8

积分
237978
发表于 3 天前 | 显示全部楼层 |阅读模式
问


答

楼主你的直觉很对,肯定会出问题。

问题主要出在三个环节,一是钻头入钻时横刃定心不稳,本来就容易往材料薄的一侧偏滑,那边只有 0.5mm,径向力一过来直接让刀;
二是沉头孔是锪出来的,锪钻接触面大、吃刀宽,最后那点薄壁是被往外挤的,不是被切掉的,形成豁口的概率很高;
三是即使机床刚性好、进给压得慢,勉强没崩,剩下来的那层材料在切削力下已经发生弹性退让,加工完回弹,孔口圆度和这个边的实际厚度都不稳,检测时 0.5mm 这个名义尺寸也未必量得出来。

还有一个图纸阶段容易漏掉的事,GCr15 这个材料一般要淬火,淬火后 60 到 66HRC。正常工艺路线是退火态切削、成型后再淬火回火。0.5mm 的薄壁在淬火时是应力集中位置,薄壁和厚壁交界处冷却速度不一样,变形差直接拉出来,轻则孔口失圆、尺寸超差,重则直接淬裂。
也就是说,就算机加工这一关侥幸过了,热处理这一关还在后面等着,而且淬完火基本只能磨,没法补。

回复

使用道具 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

QQ|小黑屋|手机版|Archiver|机械荟萃山庄 ( 辽ICP备16011317号-1 )

GMT+8, 2026-11-20 01:15 , Processed in 0.101817 second(s), 19 queries , Gzip On.

Powered by Discuz! X3.4 Licensed

Copyright © 2001-2021, Tencent Cloud.

快速回复 返回顶部 返回列表