机械荟萃山庄

 找回密码
 立即注册

QQ登录

只需一步,快速开始

搜索
热搜: 活动 交友 discuz
查看: 93|回复: 0

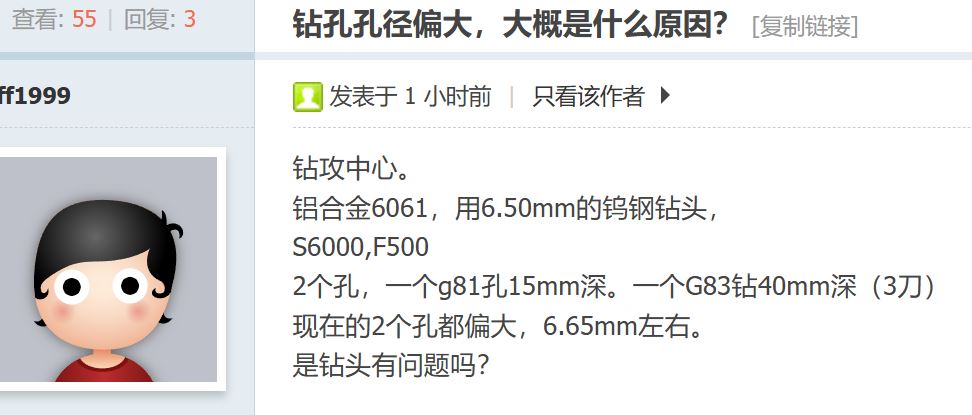
在6061铝合金上钻孔 孔径变大

[复制链接]

3万

主题

3万

帖子

23万

积分

超级版主

Rank: 8Rank: 8

积分
233248
发表于 2026-9-29 14:17:55 | 显示全部楼层 |阅读模式
问


答

G81/G83 只是进给动作的循环封装,不改变切削机理。两个孔都偏大 0.15mm,说明问题出在基础切削状态,而非循环选择。
6061 铝合金在中低速切削时,切屑底层金属冷焊在切削刃附近,形成比刀刃更突出的 "假刀刃",实际切削直径增大。
钻夹头 / 热缩刀柄的跳动、主轴跳动、钻头柄部公差,导致切削刃回转半径大于标称半径。
长径比 6.15 的 40mm 深孔,钻尖切入瞬间的横向力导致钻头偏斜
6061 线膨胀系数 23.6×10⁻⁶/℃,钻孔区温升 50~80℃时孔径膨胀约 0.008~0.012mm,冷却后收缩,但加工时测量会偏大


回复

使用道具 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

QQ|小黑屋|手机版|Archiver|机械荟萃山庄 ( 辽ICP备16011317号-1 )

GMT+8, 2026-10-10 19:56 , Processed in 0.069431 second(s), 20 queries , Gzip On.

Powered by Discuz! X3.4 Licensed

Copyright © 2001-2021, Tencent Cloud.

快速回复 返回顶部 返回列表